




तकनीकी विश्लेषण और संयंत्र अवसंरचना
कार्यकारी थीसिस: स्टील पोल निर्माण में संरचनात्मक बाधाओं को दूर करना
स्मार्ट हाईवे नेटवर्क, नगरपालिका विद्युतीकरण और दूरसंचार टावर रोलआउट के वैश्विक विस्तार ने स्टील लाइट पोल और हाई मास्ट के लिए संरचनात्मक प्रदर्शन आवश्यकताओं को काफी बढ़ा दिया है। 12 मीटर से 14 मीटर से अधिक लंबे टेपर्ड ऑक्टागोनल, पॉलीगोनल या शंक्वाकार पोल का निर्माण एक स्टैंडअलोन प्रेस ब्रेक या सीम वेल्डर प्राप्त करने से कहीं अधिक की मांग करता है।
उच्च-थ्रूपुट पोल संयंत्रों में वास्तविक परिचालन बाधा कार्यशाला अवसंरचना योजना, भारी स्टील प्लेट हैंडलिंग और उपकरण लाइन लेआउट में निहित है। सिंक्रनाइज़्ड क्रेन लिफ्टिंग क्षमता, समर्पित टूलिंग फिक्स्चर और व्यवस्थित सामग्री प्रवाह के बिना, निर्माताओं को गंभीर चक्र-समय में देरी, स्थानांतरण के दौरान संरचनात्मक विकृति और सुरक्षा खतरों का सामना करना पड़ता है। उत्पादन लाइन वास्तुकला का मूल्यांकन करने के लिए वर्कफ़्लो पद्धतियों, क्रेन टन भार और स्वचालित प्रसंस्करण चरणों का विश्लेषण करने की आवश्यकता होती है।
उद्योग संदर्भ: प्राथमिक परिचालन दर्द बिंदु
पारंपरिक स्टील निर्माण सुविधाएं जो विशेष लाइट पोल उत्पादन में परिवर्तित हो रही हैं, तीन आवर्ती इंजीनियरिंग चुनौतियों का सामना करती हैं:
1. भारी सामग्री हैंडलिंग जोखिम
लंबे ट्रेपेज़ॉइडल स्टील प्लेटों (Q235A या उच्च-तन्यता संरचनात्मक स्टील) में झुकने से पहले उच्च लचीलापन होता है। स्लिटिंग, टेपर कटिंग और बेंडिंग स्टेशनों के बीच इन प्लेटों को कम रेटेड हॉइस्ट का उपयोग करके ले जाने से प्लेट सैग, पोजिशनिंग मिसअलाइनमेंट और गंभीर कार्यस्थल सुरक्षा जोखिम होते हैं।
2. बेंडिंग और सीम क्लोजर मिसमैच
जब उच्च-टन भार वाले टेंडेम सीएनसी प्रेस ब्रेक लंबे टेपर्ड आकार बनाते हैं, तो अवशिष्ट तनाव अनुदैर्ध्य सीम गैप बनाता है। यदि सीम-क्लोजिंग और शट-वेल्डिंग मशीनों में पर्याप्त यांत्रिक क्लैंपिंग बल की कमी होती है, तो संयुक्त ऑफसेट होता है, जिससे वेल्ड प्रवेश दोष और पुन: कार्य होता है।
3. प्रक्रिया प्रवाह बाधाएं
डोर कटिंग, बेस प्लेट रोबोट वेल्डिंग और पोल स्ट्रेटनिंग जैसी व्यक्तिगत प्रक्रियाओं को अलग करना - निरंतर क्रेन कवरेज के बिना - प्लांट फ्लोर पर वर्क-इन-प्रोग्रेस (WIP) बफर कंजेशन बनाता है।
तुलनात्मक पद्धतियाँ: प्लांट लेआउट और ओवरहेड हैंडलिंग रणनीतियाँ
इंजीनियरिंग प्रबंधकों को लाइट पोल निर्माण सुविधा को डिजाइन या अपग्रेड करते समय दो अलग-अलग परिचालन मार्गों के बीच चयन करना चाहिए:
मार्ग ए: असंबद्ध मैनुअल वर्कस्टेशन
स्थानीयकृत लाइट-ड्यूटी हॉइस्ट के साथ सामान्य निर्माण बे में फैले स्टैंडअलोन मशीनों पर निर्भर करता है।
- पूंजीगत व्यय: कम प्रारंभिक मशीन सेटअप लागत।
- हैंडलिंग दक्षता: कम; बार-बार मैनुअल रिगिंग और रीपोजिशनिंग की आवश्यकता होती है।
- संरचनात्मक जोखिम: प्लेट ट्विस्टिंग और सतह क्षति का उच्च जोखिम।
- सुरक्षा अनुपालन: मैनुअल ओवरहेड युद्धाभ्यास के दौरान उच्च भेद्यता।
मार्ग बी: डुअल ओवरहेड क्रेन के साथ एकीकृत लाइन
भारी-ड्यूटी ब्रिज क्रेन द्वारा सेवित संरचित रैखिक बे के साथ स्वचालित प्रसंस्करण मशीनरी को एकीकृत करता है।
- पूंजीगत व्यय: प्लांट संरचना और क्रेन गैन्ट्री सिस्टम में उच्च प्रारंभिक निवेश।
- हैंडलिंग दक्षता: उच्च; कॉइल स्लिटिंग से अंतिम स्ट्रेटनिंग तक निरंतर रैखिक स्थानांतरण।
- संरचनात्मक जोखिम: न्यूनतम; नियंत्रित लिफ्टिंग 12 मीटर - 14 मीटर की लंबाई में संरेखण बनाए रखती है।
- सुरक्षा अनुपालन: समर्पित ओवरहेड लोड रेटिंग के साथ सख्त सुरक्षा प्रोटोकॉल क्षेत्र।
कार्यशाला क्रेन लिफ्टिंग अवसंरचना पैरामीटर
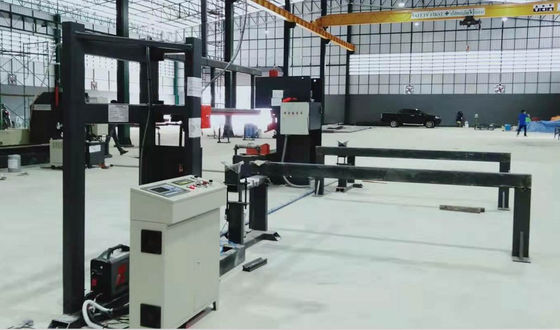
प्रभावी लाइट पोल उत्पादन वातावरण का एक प्रमुख तत्व ओवरहेड क्रेन कॉन्फ़िगरेशन है। भारी स्टील प्लेट हैंडलिंग, टेंडेम प्रेस ब्रेक लोडिंग और हाई-मास्ट असेंबली के लिए समर्पित कार्यशाला स्पैन पर संचालित प्रमाणित ओवरहेड क्रेन सिस्टम की आवश्यकता होती है।
| उपकरण इकाई / परिचालन क्षेत्र | ओवरहेड क्रेन रेटेड लोड क्षमता | सुरक्षा चेतावनी मानक | उपकरण एकीकरण भूमिका |
|---|---|---|---|
| भारी मशीनरी और फॉर्म लोडिंग बे | 16 टी / 10 टी | सख्त सुरक्षा क्षेत्र अंकन: ओवरहेड क्रेन लोड के तहत अनिवार्य निकासी | भारी स्टील कॉइल, विशाल प्रेस ब्रेक टूलिंग डाई और हाई-मास्ट शेल असेंबली को संभालता है। |
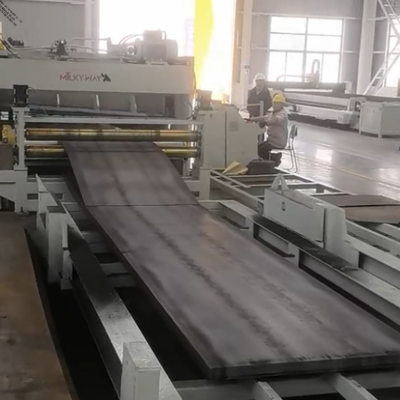
| स्वचालित उत्पादन लाइन कार्यशाला बे | 10 टी / 6 टी | सख्त सुरक्षा क्षेत्र अंकन: ओवरहेड क्रेन लोड के तहत अनिवार्य निकासी | कट-टू-लेंथ स्टील शीट और अनुदैर्ध्य सीम शट-वेल्डिंग लाइनों की निरंतर लोडिंग का समर्थन करता है। |
| असेंबली और मशीन सर्विसिंग जोन | 10 टी / 5 टी | सख्त सुरक्षा क्षेत्र अंकन: ओवरहेड क्रेन लोड के तहत अनिवार्य निकासी | उपकरण असेंबली, फिक्स्चर संरेखण और उप-असेंबली के रखरखाव की सुविधा प्रदान करता है। |
नोट: लोड रेटिंग और सुरक्षा प्रोटोकॉल मान्य परिचालन कार्यशाला वातावरण सेटअप से सीधे निकाले गए।

पूर्ण लाइन एकीकरण के लिए तकनीकी चयन ढांचा
एक पूर्ण लाइट पोल उत्पादन सुविधा की योजना बनाते समय, इंजीनियरिंग टीमों को छह अनुक्रमिक विनिर्माण चरणों में उपकरण चयन का मूल्यांकन करना चाहिए:
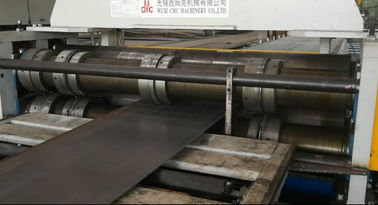
- कॉइल प्रसंस्करण और टेपर कटिंग: सामग्री विकृति के बिना सटीक समद्विबाहु समलम्ब रिक्त स्थान तैयार करने के लिए एक समर्पित कट-टू-लेंथ लाइन या स्टील कॉइल स्लिटिंग सेटअप को सीएनसी टेपर कटिंग मशीन के साथ जोड़ें।
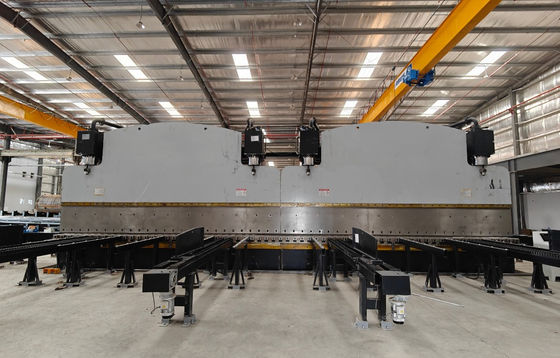
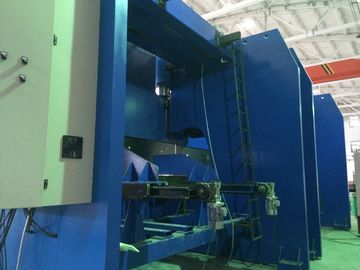
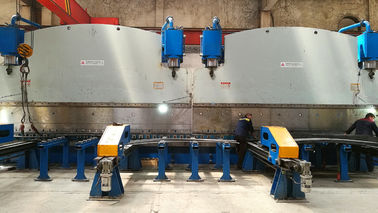
- टेंडेम सीएनसी बेंडिंग: 12 मीटर से 14 मीटर टेपर्ड ऑक्टागोनल या गोल पोल के लिए सिंक्रनाइज़्ड मल्टी-एक्सिस बेंडिंग में सक्षम डबल लिंकेज या सीएनसी टेंडेम हाइड्रोलिक प्रेस ब्रेक तैनात करें।
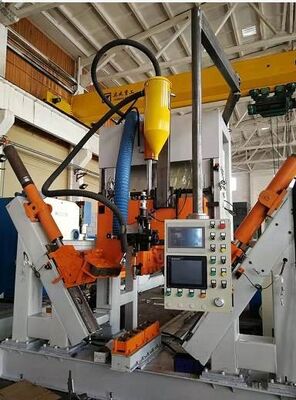
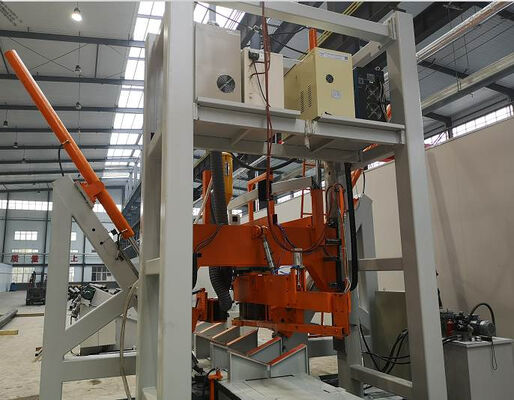
- अनुदैर्ध्य सीम क्लोजिंग और वेल्डिंग: पूर्ण प्रवेश सीधी सीम वेल्ड सुनिश्चित करने के लिए सबमर्ज्ड आर्क वेल्डिंग (SAW) या पल्स MIG प्रक्रियाओं का उपयोग करके स्वचालित पोल शट-वेल्डिंग मशीनों को लागू करें।
- हाइड्रोलिक स्ट्रेटनिंग और रीशेपिंग: वेल्डिंग के बाद थर्मल विकृति को ठीक करने के लिए वायरलेस रिमोट कंट्रोल से लैस हेवी-फोर्स हाइड्रोलिक पोल स्ट्रेटनिंग मशीनों का उपयोग करें।
- डोर फ्रेम कटिंग: सटीक 360-डिग्री सर्विस डोर कटआउट और फ्रिक्शन ड्रिलिंग संचालन के लिए सीएनसी लेजर या प्लाज्मा लाइट पोल डोर कटिंग मशीनों को एकीकृत करें।
- फ्लैंज बेस प्लेट वेल्डिंग: पोल रूट पर मजबूत संरचनात्मक संयुक्त अखंडता सुनिश्चित करने के लिए रोबोटिक बेस प्लेट वेल्डिंग वर्कस्टेशन या वेल्डिंग रोटेटर का उपयोग करें।
प्लांट इंजीनियरिंग प्रबंधकों के लिए कार्रवाई योग्य निर्णय चेकलिस्ट
लाइन उपकरण निवेश या प्लांट लेआउट योजना को अंतिम रूप देने से पहले, इस व्यावहारिक कार्यान्वयन ढांचे के विरुद्ध अपनी परियोजना का मूल्यांकन करें:
- क्रेन क्षमता मिलान: सत्यापित करें कि ओवरहेड क्रेन ट्रैक डुअल हॉइस्ट (जैसे, 16 टी / 10 टी या 10 टी / 6 टी) को सक्षम करते हैं ताकि लंबे 14 मीटर स्टील पोल की डुअल-पॉइंट लिफ्टिंग को सक्षम किया जा सके।
- सुरक्षा क्षेत्र अंकन: भारी मशीनरी के आसपास फर्श के निशान और स्पष्ट ओवरहेड निकासी प्रोटोकॉल ("ओवरहेड क्रेन लोड के तहत खड़े न हों") लागू किए गए हैं।
- टेंडेम सिंक्रनाइज़ेशन: लंबे बेड के साथ वास्तविक समय हाइड्रोलिक प्रोपोर्शनल वाल्व सिंक्रनाइज़ेशन का समर्थन करने वाले बेंडिंग मशीनरी पर सीएनसी नियंत्रकों की पुष्टि करें।
- WIP बफर स्पेस: सामग्री हैंडलिंग बाधाओं को रोकने के लिए सीम वेल्डिंग और स्ट्रेटनिंग स्टेशनों के बीच पर्याप्त फर्श क्षेत्र आवंटित करें।
निष्कर्ष और संयंत्र अनुकूलन में अगले कदम
एक प्रतिस्पर्धी, उच्च-उपज वाले स्टील लाइट पोल निर्माण सुविधा के निर्माण के लिए एक समग्र इंजीनियरिंग दृष्टिकोण की आवश्यकता होती है जो कार्यशाला अवसंरचना, क्रेन लिफ्टिंग क्षमताओं और मशीनरी एकीकरण को संरेखित करता है। उन्नत टेंडेम प्रेस ब्रेक और स्वचालित सीम वेल्डिंग उपकरण के साथ-साथ सामग्री हैंडलिंग वर्कफ़्लो को प्राथमिकता देकर, निर्माता सुसंगत उत्पाद ज्यामिति और उच्च थ्रूपुट प्राप्त कर सकते हैं।
लाइन विस्तार या मौजूदा प्रकाश पोल उत्पादन सुविधाओं के आधुनिकीकरण का मूल्यांकन करने वाली औद्योगिक इंजीनियरिंग टीमों के लिए, वूशी सीएमसी मशीनरी कं, लिमिटेड जैसे विशेष उपकरण टर्नकी निर्माताओं के साथ परामर्श करने से संयंत्र डिजाइन, लाइन लेआउट और मशीन चयन को अनुकूलित करने के लिए आवश्यक तकनीकी आधार मिलता है।